
Les transistors à haute mobilité électronique (HEMT) à base de phosphure d’indium (InP) sont largement utilisés dans des applications exigeantes à haute fréquence, en particulier lorsque le faible bruit et la haute performance de transport d’électrons sont essentiels. Ils sont particulièrement pertinents pour les amplificateurs cryogéniques à faible bruit (LNA) pour l’astronomie radio, la lecture en calcul quantique, ainsi que pour les systèmes en ondes millimétriques et submillimétriques.
La performance d’un HEMT InP dépend non seulement de la longueur de la grille, de la résistance de contact et du traitement du dispositif, mais aussi de la structure épitaxiale sous-jacente. Le canal InGaAs, la barrière InAlAs, la couche d’espacement et le profil de dopage déterminent collectivement le gaz d’électrons bidimensionnel (2DEG), influençant la mobilité des porteurs, la tension seuil, la performance du bruit et la compatibilité de fabrication.
Pour les développeurs de dispositifs, optimiser l’épitaxie InP HEMT nécessite d’équilibrer le transport d’électrons, le contrôle électrostatique et l’intégration des procédés. Cet article examine deux considérations importantes : l’ingénierie de la couche espaceuse pour des performances cryogéniques à faible bruit et la stabilité de la couche capuchonnante lors de la fabrication du dispositif.
1. Structures épitaxiales InP HEMT
Les plaquettes épitaxiales InP HEMT utilisent couramment un canal InGaAs et une barrière InAlAs cultivées sur un substrat InP semi-isolant. L’hétérostructure adaptée au réseau soutient un transport d’électrons à haute mobilité, tandis que le profil de dopage et la conception de l’espaceur aident à contrôler le transfert d’électrons et la formation de 2DEG.
Selon les besoins du dispositif, la pile épitaxiale peut inclure une couche de condensateur InGaAs, une couche d’arrêt de gravure InP, une barrière InAlAs, une couche d’espacement, un canal InGaAs et un tampon InAlAs.
Deux structures représentatives sont décrites ci-dessous. Les épaisseurs exactes et les concentrations de dopage dépendent de l’architecture de dispositif prévue et doivent être établies par conception spécifique au projet.
1.1 InGaAs/InAlAs/InP HEMT dopé au delta
Une structure dopée au delta utilise un plan de dopage fin et très localisé pour fournir des électrons au canal. Un espaceur non dopé sépare les dopants du puits quantique InGaAs, aidant à réduire la diffusion d’impuretés ionisées tout en maintenant une forte concentration de porteurs.
| Couche Épi | Matériel | Épaisseur | Dopant |
|---|---|---|---|
| Cap | InGaAs | * | * |
| Arrêt de gravure | InP | * | * |
| Barrière | InAlAs | * | * |
| Dopage planaire | * | * | |
| Espaceur | InAlAs | 5 nm | * |
| Chaîne | InGaAs | * | * |
| Tampon | InAlAs | * | * |
| Substrat | SI-InP |
La concentration de dopage delta et l’épaisseur de l’espaceur doivent être optimisées ensemble. Une proximité excessivement étroite entre les dopants et le canal peut augmenter la diffusion des impuretés, tandis qu’un espaceur trop épais peut modifier le transfert d’électrons et les caractéristiques électrostatiques du dispositif.
1.2 InGaAs/InAlAs/InP HEMT pour applications à faible bruit
Les HEMT InP à faible bruit utilisent une hétérostructure similaire, avec la séquence de couches et le profil de dopage adaptés à la température de fonctionnement cible, à la plage de fréquences et aux exigences de bruit. Une structure représentative comme :
| Couche Épi | Matériel | Épaisseur | Dopant |
|---|---|---|---|
| Cap | InGaAs | 20 nm | * |
| Arrêt de gravure | InP | * | * |
| Barrière | InAlAs | * | * |
| Espaceur | InAlAs | * | * |
| Chaîne | InGaAs | * | * |
| Tampon | InAlAs | * | * |
| Substrat | SI-InP |
Pour les LNA cryogéniques, la conception épitaxiale doit tenir compte de la mobilité des porteurs à basse température, de la tension seuil, du contrôle de la grille et du bruit intrinsèque du canal. Pour les dispositifs à ondes millimétriques, les compromis pertinents peuvent également inclure la densité de porteuse, la résistance d’accès, la capacité parasite et le gain en haute fréquence.
PWG peut discuter des besoins de croissance épitaxiale personnalisés basés sur l’InP selon la séquence de couches cibles, les épaisseurs, les profils de dopage et les spécifications du substrat.
2. Épaisseur de la couche d’espacement et performance du bruit cryogénique
Dans un HEMT typique InP, les électrons fournis par une couche dopée au sili delta se transfèrent dans le puits quantique InGaAs, formant un 2DEG près de l’hétérointerface InAlAs/InGaAs. La région InAlAs non dopée entre le plan dopant et le canal est appelée couche d’espaceur.
Épaisseur d’espaceur, communément notée dSP, influence l’équilibre entre la concentration des porteurs, la mobilité et le contrôle électrostatique. Un espaceur plus fin place les dopants ionisés plus près du canal, augmentant potentiellement la diffusion des impuretés. Augmenter l’épaisseur de l’espaceur peut améliorer la mobilité, mais la valeur optimale dépend de l’hétérostructure complète et des conditions de fonctionnement de l’appareil.
2.1 Influence sur la mobilité et les caractéristiques de la DC
Li et al. (2022) ont étudié des HEMT InP avec des épaisseurs d’espacement de 1, 3, 5 et 7 nm. Les concentrations de dopage delta ont été calibrées pour maintenir une concentration d’électrons en surface d’environ 2,5 × 1012cm−2.
À basse température, la mobilité Hall rapportée est passée d’environ 17 000 cm²/V·s pour l’espaceur de 1 nm à 53 000 cm²/V·s pour l’espaceur de 5 nm, avec une amélioration supplémentaire approchant la saturation à 7 nm.
Les résultats indiquent qu’un espaceur très fin peut augmenter la diffusion des impuretés et limiter le transport des électrons. Cependant, maximiser la mobilité seule ne produit pas nécessairement les meilleures performances globales de l’appareil.
À 5 K, le dispositif d’espacement de 1 nm montrait une capacité réduite de conduire le courant. Le dispositif d’espacement 5 nm a atteint un basculement sous-seuil d’environ 12 mV/dec et une tension seuil de 0,1 V, démontrant un contrôle de la grille favorable dans les conditions de test rapportées.
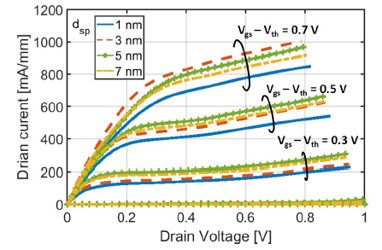
Fig. 1 — Caractéristiques de sortie des HEMT InP avec différentes épaisseurs de couches d’espacement
2.2 Épaisseur de l’entretoise et bruit à basse température
Pour évaluer l’impact pratique sur le bruit, les chercheurs ont intégré des HEMT avec différentes épaisseurs d’espacement en LNA à trois étages fonctionnant sur 4–8 GHz et ont mesuré leur température de bruit à 5 K.
Les températures moyennes de bruit mesurées par la LNA étaient :
| Épaisseur de l’espaceur | Température moyenne du bruit de l’ANL |
|---|---|
| 1 nm | 1,9 K |
| 3 nm | 1,7 K |
| 5 nm | 1,4 K |
| 7 nm | 1,6 K |
Parmi les structures testées, l’espaceur de 5 nm a délivré la température moyenne de bruit la plus basse. La température de bruit extraite du drain a également atteint son minimum pour cette structure, indiquant un bruit intrinsèque du canal plus faible dans les conditions de fonctionnement étudiées.
Ces résultats démontrent que l’optimisation par couche espaceur peut directement influencer la performance du bruit à basse température des HEMT InP. Ils montrent également pourquoi la conception épitaxiale doit être évaluée selon les exigences opérationnelles au niveau de l’appareil plutôt que la seule mobilité des porteuses.
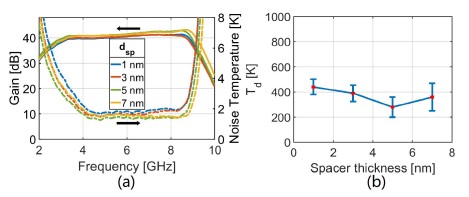
Fig. 2 — Gain et température de bruit des LNA cryogéniques incorporant des HEMT InP avec différentes épaisseurs d’espacement, y compris la température de bruit extraite du drain
2.3 Transfert en espace réel et épaisseur optimale de l’espaceur
Un mécanisme discuté par Li et al. est le transfert en espace réel (RST), dans lequel des électrons énergétiques du canal franchissent la barrière de potentiel et entrent dans la couche barrière. Ce processus peut introduire du bruit supplémentaire et réduire l’efficacité du transport par canal prévu.
Dans l’étude rapportée, les dispositifs avec des entretoises de 1 et 3 nm présentaient une résistance différentielle négative sous haute tension de grille, tandis que les dispositifs 5 et 7 nm n’ont pas montré le même comportement dans les conditions testées.
Les chercheurs ont également constaté que la structure d’espacement de 5 nm avait la tension de surmarche de grille la plus basse au polar sonore optimal. Cela correspondait à une réduction du transfert en espace réel et à une température de bruit mesurée plus basse.
Les résultats mettent en lumière l’interaction entre l’épaisseur de l’espaceur, la tension seuil, le transport du porte-porteur et la génération de bruit. Pour les HEMT InP cryogéniques, l’espaceur optimal est donc un paramètre de conception spécifique à chaque dispositif plutôt qu’une valeur fixe applicable à chaque structure épitaxiale.
3. Stabilité de la couche de condensation et résistance de contact dans le traitement InP HEMT
La performance électrique n’est qu’une partie d’une capacité efficace de l’épitaxie InP HEMT. La couche de condensateur doit également rester compatible avec la métallisation ultérieure, le retrait des résistances et d’autres étapes de fabrication.
Saranovac et al. (2019) ont étudié la gravure électrochimique dans la fabrication InP HEMT et ont rapporté que la contamination par l’humidité lors du décollage métallique pouvait endommager les structures de capuchons fortement dopées à base de GaInAs/InGaAs, selon le système matériel et les conditions de traitement.
De tels dommages peuvent réduire la surface de contact effective et augmenter la résistance de contact ohmique, compromettant les avantages électriques d’une structure épitaxiale autrement bien conçue.
3.1 Gravure liée à l’humidité lors du décollage métallique
Dans les expériences rapportées, la résistance de contact augmentait avec l’augmentation de la teneur en eau dans le solvant de décollage N-méthyl-2-pyrrolidone (NMP) et avec des temps d’exposition plus longs.
Des observations en section transversale et en surface de MEB ont révélé une gravure latérale sous les bords métalliques, créant des vides dans la couche de capote et réduisant la surface de contact effective.
Ces résultats indiquent que l’intégrité de la couche de condensation peut être affectée par les interactions entre le semi-conducteur, le métal et l’environnement de traitement. Le contrôle de l’humidité et les conditions de décollage méritent donc une attention particulière lors du développement de procédés de fabrication fiables de l’InP HEMT.
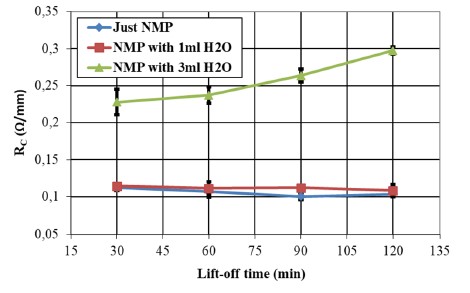
Fig. 3 — Tendance de variation de la résistance de contact sous différents teneurs en eau et temps de décollage
3.2 Relation entre le dopage et la gravure électrochimique
L’étude a proposé que la chimie des solvants liés à l’humidité et les réactions électrochimiques entre le métal et le semi-conducteur contribuaient aux dommages observés à la couche de condensation.
Les couches de capuchon fortement dopées peuvent fournir un chemin de faible résistance pour la formation de contacts ohmiques, mais leur comportement lors du traitement humide doit également être pris en compte. Dans les conditions étudiées, un dopage plus élevé était associé à une gravure plus sévère, illustrant un compromis potentiel entre résistance de contact et stabilité du procédé.
Les implications sont importantes pour la conception épitaxiale : l’augmentation du dopage en couche de condensation ne doit pas être considérée comme une solution isolée à la résistance de contact. La composition du matériau sélectionné, le profil de dopage, le système métallique et l’environnement de fabrication doivent être pris en compte ensemble.
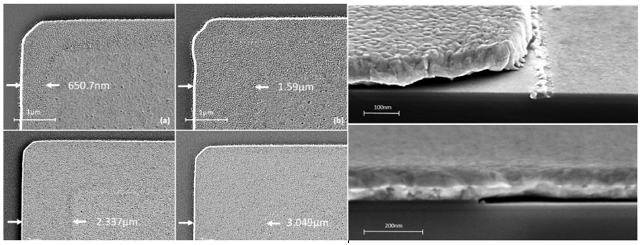
Fig. 4 — Images SEM montrant des gravures latérales et la formation de vides sous des contacts métalliques lors du décollage
Ces observations ne signifient pas que les couches de capuchons fortement dopées soient intrinsèquement inadaptées. Ils insistent plutôt sur la nécessité d’adapter les spécifications épitaxiaux au procédé de fabrication prévu et de contrôler l’exposition à l’humidité lors des étapes sensibles du traitement.
4. Considérations clés pour la conception épitaxiale InP HEMT
La performance des HEMT InP dépend de l’interaction entre la structure épitaxiale, le transport du porte-avions et les conditions de fabrication. Les études évoquées ci-dessus mettent en lumière plusieurs considérations importantes :
- Ingénierie 2DEG :La composition du canal, la structure de la barrière et le profil de dopage influencent la concentration et le confinement des porteurs.
- Optimisation de la couche espaceur :L’épaisseur de l’espaceur influence la diffusion des impuretés, la mobilité des électrons, la tension seuil et la performance du bruit cryogénique.
- Fonctionnement à basse température :Les paramètres épitaxiaux doivent être évalués par rapport à la température de fonctionnement cible, la plage de fréquences et les exigences en bruit.
- Stabilité de la couche de condensation :La composition du capuchon et le dopage doivent être pris en compte en parallèle avec la métallisation, la résistance de contact et les conditions de décollage.
- Compatibilité des procédés :Les procédés de conception et de fabrication épitaxials doivent être optimisés ensemble pour équilibrer performance électrique et fiabilité de fabrication.
Il n’existe pas de structure épitaxiale unique optimale pour chaque application InP HEMT. La combinaison appropriée d’épaisseurs de couche, de profils de dopage et de composition des matériaux dépend de l’architecture du dispositif et des conditions de fonctionnement prévues. Une conception épitaxiale soignée est donc essentielle pour atteindre l’équilibre requis entre faible bruit, grande mobilité électronique, contrôle électrostatique et compatibilité des procédés.
Références
- Li, J., Pourkabirian, A., Bergsten, J., Wadefalk, N., & Grahn, J. (2022). Influence de l’épaisseur de l’espaceur sur la performance du bruit dans les HEMT InP pour les LNA cryogéniques.Lettres des dispositifs électroniques IEEE, 43(7), 1029–1032.
- Saranovac, T., Ruiz, D. C., Han, D., Arabhavi, A. M., Ostinelli, O., & Bolognesi, C. R. (2019). Effets de la gravure électrochimique sur la fabrication InP HEMT.IEEE Transactions sur la fabrication de semi-conducteurs, 32(4), 496–501.
Discutez d’une épitaxie InP HEMT avec notre équipe
Power Wafertech fournit des matériaux épitaxiaux semi-conducteurs personnalisés pour des applications de dispositifs à haute fréquence et à faible bruit. Contactez-nous pour explorer les structures épitaxiales InP HEMT alignées sur l’architecture de votre dispositif et les exigences de votre processus.
Contactez notre équipe